Capacités
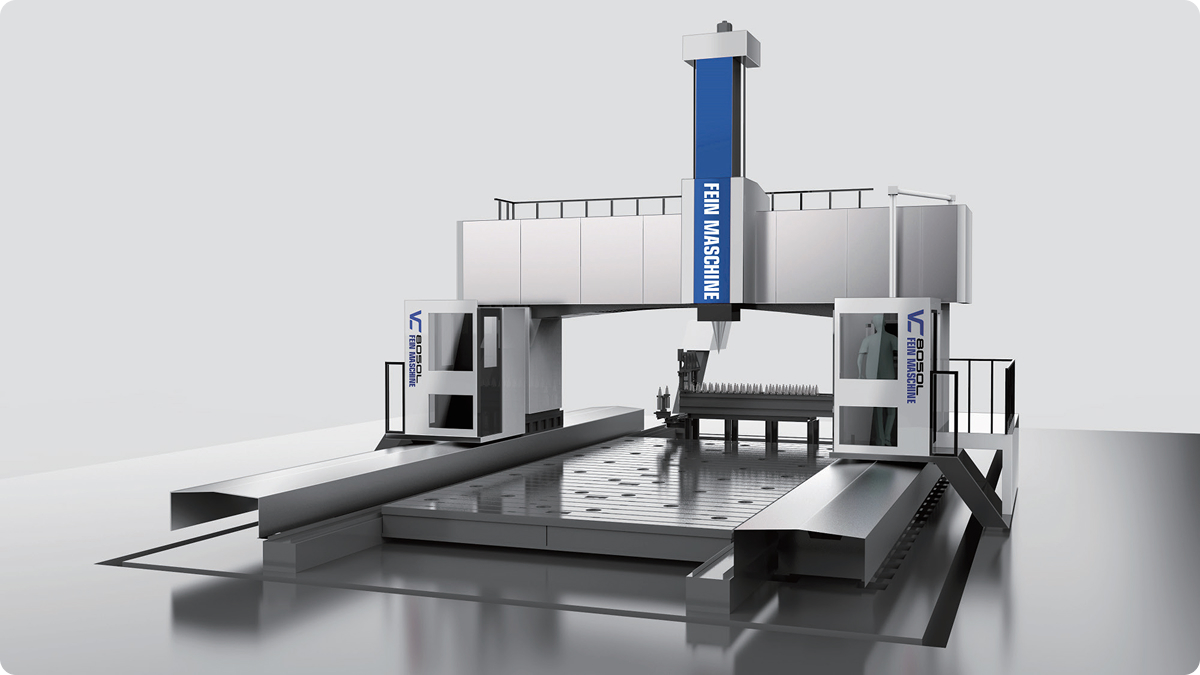
Usinage 5 axes de qualité aérospatiale--- construit sur des machines-outils à portique auto-développées
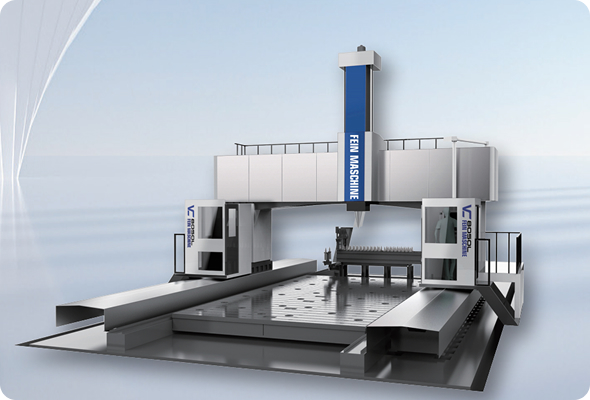
Haute rigidité | Coupe lourde | Grande polyvalence
Structure intégrale, rail de guidage composite à trois axes avec rails trempés, table de travail fixe, mouvement du portique, petit espace au sol, forte capacité de charge et couple important.
Partager:
POUR LES INGÉNIEURS
PRÉSENTATION DU PRODUIT
Structure intégrée, compacte et abordable
Structure intégrale, rail de guidage composite à trois axes avec rails trempés, table de travail fixe, mouvement du portique, petit espace au sol, forte capacité de charge et couple important.
L'axe Z est équipé d'un rail de guidage de type composite 490X320 et d'un support coulissant carré. En remplaçant les inserts traditionnels par des guides linéaires, la précision du guidage est considérablement améliorée, tout en conservant la rigidité de la glissière carrée. Il est particulièrement adapté aux usinages avec de grands volumes de coupe et des matériaux difficiles à usiner.
Pour l'axe Y, notre société a développé une technologie propriétaire de rail de guidage composite. Plus précisément, sur la traverse, deux guides linéaires d'origine ont été remplacés par un guide rectangulaire, ce qui a augmenté le moment de résistance de coupe et la surface d'appui, améliorant considérablement la résistance de coupe et surmontant efficacement la faiblesse courante des porte-à-faux à pointe de coupe longue dans les machines à portique et les grands tours verticaux.

L'établi est solidement fixé et possède une grande capacité de charge. Théoriquement, il n'y a aucune restriction sur le poids utile. Lors du traitement de pièces lourdes, il est facile d’obtenir une précision de contour plus élevée. De plus, comme il n’est pas affecté par le poids de la pièce, sa précision peut être maintenue pendant longtemps.
La direction X adopte notre technologie exclusive de rail de guidage composite. Les directions avant et arrière utilisent deux guides linéaires robustes et un rail de guidage rectangulaire, empêchant efficacement la force de renversement du portique lors des mouvements rapides et des opérations de coupe.

Spécifications techniques des séries GMI Integrated 20 et 25
|
Spécifications techniques |
unité |
GMI3020 |
GMI4025 |
|
Zone d'établi |
mm |
3000×1800 |
4000×2300 |
|
Charge maximale de l'établi |
t |
30 |
35 |
|
Déplacement A1/A2 |
mm |
2000/2500 |
2500/3000 |
|
Déplacement sur l'axe X/Z |
mm |
3200×1000 |
4200×1000 |
|
Type de rail de guidage |
|
L'axe X est entraîné avec précision des deux côtés, chaque côté étant soutenu par deux guides linéaires plus un rail rectangulaire. L'axe Y est doté de deux rails linéaires parallèles complété par un support de guidage rigide. L'axe Z utilise un guide rigide plus doubles rails linéaires sur les côtés pour un bloc coulissant composite. |
|
|
Extrémité de la broche face à la surface de la table de travail |
mm |
200-1200 (personnalisable) |
|
|
Vitesse de broche |
tr/min |
Standard avec BT50-8000, choisissez une boîte de vitesses haute vitesse 1:4 |
|
|
moteur de broche |
|
Série 20/25L : 22/26 kW 140/210 Nm (560/840 Nm) | |
|
Capacité du magasin d'outils |
|
disque 24 bits |
|
|
Largeur de chargement maximale (au-dessus du capot) |
mm |
2000 |
2500 |
|
Vitesse d'alimentation/rapide |
m/min |
15 / 0-15 |
|
|
Précision de positionnement/répétition Précision de positionnement |
mm |
0.01/0.005 |
|
|
Poids total |
t |
32 |
37 |
|
Dimensions (hors armoire électrique) |
mm |
6700×5200×4200/5200 |
7800×5800×4200/5000 |
|
Configuration typique du système CNC |
|
Standard avec Siemens 828D et Fanuc 0i MF plus, Siemens ONE en option |
|
Une solution pour l'usinage intensif de pièces de grande largeur extrêmement grandes et extrêmement lourdes
Le vérin coulissant de l'axe Z est équipé d'un vérin coulissant carré en fonte ductile 500X580. Après un broyage fin et un traitement ultérieur avec la technologie allemande avancée de moulage par injection, il atteint une rigidité extrêmement forte.
En option : équipé d'une broche importée BT50 de 2 500 tr/min (ou BT60 de 2 000 tr/min), associée à des roulements à rouleaux importés et extrêmement rigide, capable de résister à des opérations de coupe lourdes. L'utilisation d'un réducteur à grande vitesse haute performance importé permet en outre à la machine-outil d'avoir un couple de coupe de 3 000 Nm.

Support coulissant carré : 500 × 580 mm

Diagramme de plage de traitement
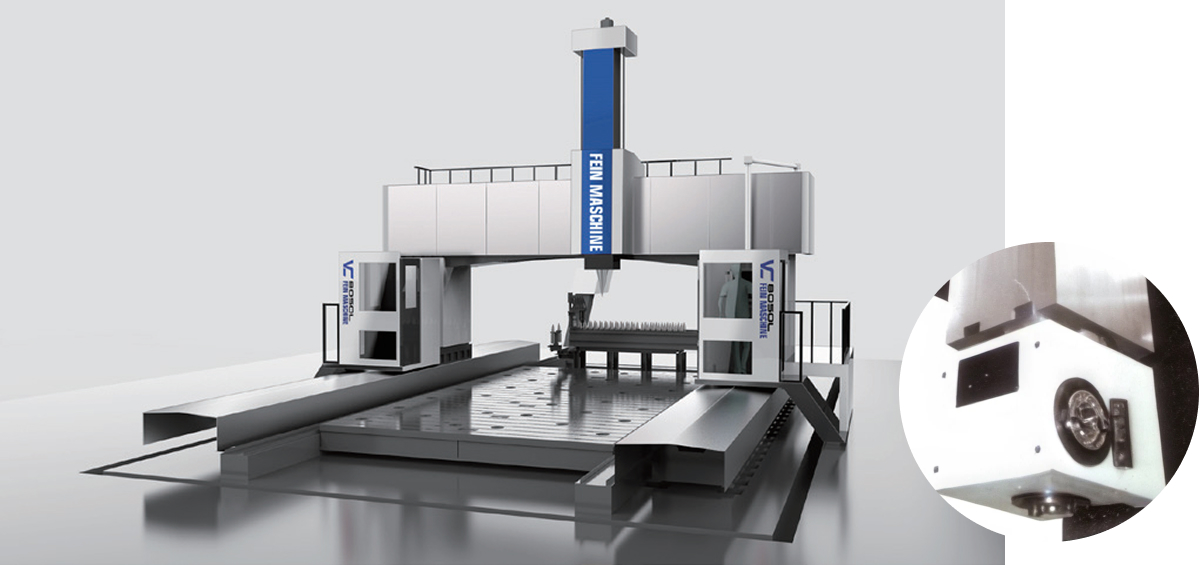
La structure hexaédrique est très efficace ! Haute précision ! Coupe lourde !
La plus petite unité de segmentation de la tête pentaédrique est 5 degrés. Il peut également être ajusté à 1 degré. La précision du positionnement est de 1 seconde.
MS Splitter Séries 30 et 35
|
Spécifications techniques |
unité |
GMS60/80-30 |
GMS60/80-35 |
GMSXXX35 |
|
|
Zone d'établi |
mm |
2100×6000/8000 |
2600×6000/8000 |
2600×XXX |
|
|
Charge maximale de l'établi |
t/㎡ |
5 |
5 |
5 |
|
|
Déplacement A1/A2 |
mm |
3000/3500 |
3500/4000 |
||
|
Déplacement de l'axe X/Z |
mm |
6200/8200×1200 |
6200/8200×1200 |
/ |
|
|
Type de rail de guidage |
|
L'axe X est entraîné avec précision dans les deux sens, les deux côtés étant soutenus par deux guides linéaires plus un rail rectangulaire. L'axe Y est doté de deux rails linéaires complétés par des guides rigides pour un support vertical solide, et l'axe Z est doté d'une glissière carrée avec un guide rigide. |
|||
|
De l'extrémité de la broche à la surface de la table de travail |
mm |
Standard 350-1550, en option 350-1850 |
|||
|
Type d'entraînement de broche |
tr/min |
Standard avec boîte de vitesses à deux vitesses BT50-6000 à connexion directe courte intégrée (roulement à rouleaux BT50-3000 / roulement à rouleaux BT60-2000) / Connexion directe longue montée sur le dessus en option avec sortie d'eau centrale |
|||
|
moteur de broche |
|
Série 30/35L : Standard 37/55,5 kW (régime nominal 1 500 tr/min) 236/354 Nm (boîte de vitesses à deux vitesses 944/1 416 Nm); En option 28/42 kW (1 000 tr/min) 268/401 Nm (boîte de vitesses à deux vitesses 1 070/1 604 Nm) |
|||
|
Capacité du magasin d'outils |
|
Magasin d'outils rotatifs/cassettes à 24 positions |
|||
|
Espacement des colonnes |
mm |
3000 |
3500 |
||
|
Vitesse d'alimentation/rapide |
m/min |
15 (entraînement à vis) 20 (entraînement à crémaillère) / 0-10 |
|||
|
Précision de positionnement / Répéter la précision du positionnement |
mm |
0.01/0.005 |
|||
|
Poids total |
t |
53/62 |
58/67 |
/ |
|
|
Dimensions (hors armoire électrique) |
mm |
11650/13650×6850×5200 |
11650/13650×7750 ×5200 |
/ |
|
|
Configuration typique du système CNC |
|
Standard avec Siemens 828D, Fanuc 0i MF plus ; en option Siemens ONE |
|||
Pour la direction X, lorsque la distance est de 6 mètres, il est entraîné par un écrou de transmission à vis pour la rotation. Pour des distances de 8 mètres et plus, il adopte une structure de compensation à double engrenage et crémaillère.
GMS Ultra-wide Series 40, 50, 60 et supérieur
|
Spécifications techniques |
unité |
GMS60/80-40 |
GMS60/80-50 |
GMS80/100-60 |
GMSXXX50 |
|
Zone d'établi |
mm |
6000/8000×3100 |
6000/8000×4100 |
8000/10000×5100 |
XXX×4100 |
|
Charge maximale de l'établi |
t/㎡ |
5 |
5 |
5 |
5 |
|
Déplacement sur l'axe Y |
mm |
4000/4500 |
5000/5500 |
6000/6500 5000/5500 |
|
|
Déplacement sur l'axe X/Z |
mm |
6200/8200 ×1200 |
6200/8200×1200 |
8200/10200×1200 |
/ |
|
Type de rail de guidage |
|
L'axe X est entraîné avec précision dans les deux sens, les deux côtés étant pris en charge par deux guides linéaires plus un rail rectangulaire. L'axe Y est doté de deux rails linéaires complété par des rails durs pour un support vertical solide. L'axe Z a un chariot coulissant carré avec rails durs. |
|||
|
Extrémité de la broche face à la surface de la table de travail |
mm |
Standard 350-1550, en option 350-1850 |
|||
|
Type d'entraînement de broche |
tr/min |
Standard avec boîte de vitesses à deux vitesses BT50-6000 à connexion directe courte intégrée (roulement à rouleaux BT50-3000 / roulement à rouleaux BT60-2000) / En option pour une connexion directe longue avec sortie d'eau centrale |
|||
|
moteur de broche |
|
Série 30/35L : Standard 37/55,5 kW (régime nominal de 1 500 tr/min) 236/354 Nm (boîte de vitesses à deux vitesses 944/1 416 Nm); En option 28/42 kW (1 000 tr/min) 268/401 Nm (boîte de vitesses à deux vitesses 1 070/1 604 Nm) |
|||
|
Capacité du magasin d'outils |
|
Disque rotatif à 24 positions/magasin d'outils de type entrepôt |
|||
|
Espacement des colonnes |
mm |
4000 |
5000 |
6000 |
5000 |
|
Vitesse d'alimentation/rapide |
m/min |
15 / 0-10 |
|||
|
Précision de positionnement / Répéter la précision du positionnement |
mm |
0.01/0.005 |
|||
|
Poids total |
t |
62/72 |
69/79 |
84/95 |
/ |
|
Dimensions (hors armoire électrique) |
mm |
11650/13650×7350×5200 |
11650/13650×8350×5200 |
13650/15650×9350×5200 |
/ |
|
Configuration typique du système CNC |
|
Standard avec Siemens 828D, Fanuc 0i MF plus ; en option Siemens ONE |
|||
Pour l'axe Y de 6 mètres et plus, une structure d'élimination du jeu à crémaillère et pignon à double engrenage est adoptée.
Pour la série de modèles ultra-larges, la longueur de la table de travail et la course de l'axe Y augmentent de 1 mètre chacune, et le modèle sera modifié en conséquence.
Les portiques de 6 mètres et plus utilisent une rotation à crémaillère et pignon et une structure de mouvement synchrone à double entraînement, à quatre moteurs et différentiel dans la même direction, sans jeu.

La crémaillère est fabriquée à l'aide d'un meulage de haute précision à grand module, ce qui lui confère une résistance et une précision élevées.

Mouvement de décalage différentiel synchronisé à quatre moteurs à double entraînement synchrone dans la même direction.
POUR LES ACHATS
POUR LA QUALITÉ
01
Analyse par éléments finis
La conception de la machine-outil a été réalisée en coopération avec des universités nationales renommées et une analyse par éléments finis avancée au niveau international a été adoptée pour garantir que les caractéristiques dynamiques et statiques de la machine-outil sont raisonnables, que la charge est raisonnable et que la répartition de la charge est uniforme.

02
Collimateur
La conception de la machine-outil a été réalisée en coopération avec des universités nationales renommées et une analyse par éléments finis avancée au niveau international a été adoptée pour garantir que les caractéristiques dynamiques et statiques de la machine-outil sont raisonnables, que la charge est raisonnable et que la répartition de la charge est uniforme.

03
Vibromètre
La conception de la machine-outil a été réalisée en coopération avec des universités nationales renommées et une analyse par éléments finis avancée au niveau international a été adoptée pour garantir que les caractéristiques dynamiques et statiques de la machine-outil sont raisonnables, que la charge est raisonnable et que la répartition de la charge est uniforme.

04
Inspection des billes de barre
Chaque machine est équipée d'une jauge à bille de RENISHAW du Royaume-Uni. Il est utilisé pour calibrer la véritable circularité et la précision géométrique de la machine, et en même temps, des expériences de découpe circulaire sont menées pour garantir la précision du traitement 3D et la précision circulaire de la machine.

05
Inspection laser à trois axes
Chaque machine de Ningqing est calibrée à l'aide de l'interféromètre laser de la société RENISHAW au Royaume-Uni. Des inspections et des compensations précises sont effectuées pour les erreurs de pas, le jeu, la précision de positionnement et la précision de positionnement de répétabilité, etc., afin de garantir la stabilité dynamique et statique et la précision de traitement des machines.

06
Système à trois coordonnées
Nous avons mis en place un système complet de contrôle de qualité couvrant toute la chaîne depuis l'entreposage et la transformation des matières premières jusqu'à la livraison du produit fini. En utilisant une machine à mesurer tridimensionnelle (MMT) comme outil d'inspection principal, nous effectuons des contrôles de tolérance dimensionnelle et géométrique sur les composants clés. Au stade final de la livraison du produit, chaque machine-outil doit subir un traitement et des tests d'éprouvettes standard, et un test de pièce en S est effectué pour vérifier la précision dynamique et l'écart de contour à l'aide de normes universelles. La MMT est intégrée tout au long du cycle de vie du produit, formant un processus de fabrication en boucle fermée de type « inspection-rétroaction-compensation ». garantissant que chaque machine-outil CNC quittant l'usine possède une précision vérifiable.


Machine CNC à 5 axes de haute qualité | Auto-développé par la marque Fein
Machines mobiles à 5 axes à poutre haut de gamme fabriquées avec une fiabilité aérospatiale. Prix usine compétitif, OEM/ODM accepté. Obtenez dès aujourd’hui un devis gratuit pour votre atelier industriel.

 TR
 DE
 RU
 ES
 EN